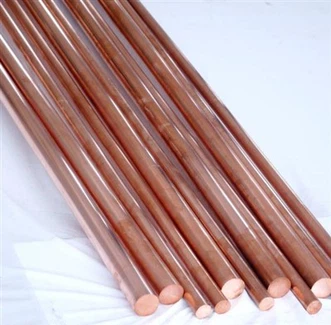
Laten we vandaag eens kijken naar de productie en bespreken een zeer nauwkeurige koperen strip! High-Precision Brass Strip is een koperlegeringsstrook met hoge dimensionale nauwkeurigheid, uitstekende oppervlaktekwaliteit en superieure mechanische eigenschappen. Het wordt veel gebruikt in elektronica, precisiemachines, ruimtevaart, auto -onderdelen en andere velden, zoals connectoren, afschermingsafdekkingen en elastische componenten.
Het productieproces voor een zeer nauwkeurige koperen strip vereist een combinatie van metallurgische, persbehandeling, warmtebehandeling en precisietesttechnologieën. Hierna volgen de kernprocesstromen en belangrijke technische punten:
1. De voorbereiding van de grondstof: precieze controle van de samenstelling van de legering
1. Batching en smelten
-Egaly Samenstelling: Typische koperen strips met een hoog precieze messing omvatten H65 (65% Cu, 35% Zn) en H62 (62% Cu, 38% Zn), met trace-elemententoevoegingen (bijv. 0,1% -0,3% PB om de machiniteit te verbeteren, 0,2% -0,5% SN om corrosieverstand te verbeteren). Smeltproces: een vacuümsmeltoven of middelgrote frequentie-inductieoven wordt gebruikt, waarbij de smelttemperatuur wordt geregeld op 1100-1200 graden om zink-vervluchtiging te voorkomen (kookpunt van zink is 907 graden) en chemische segregatie.
Een dekmakelaar (zoals houtskool) wordt toegevoegd om de atmosfeer te isoleren en oxidatie te verminderen. Stikstof- of argongas wordt geïntroduceerd tijdens de latere stadia van smelten om insluitsels te verwijderen (het doeloxidegehalte kleiner dan of gelijk aan 0,005%, het gasgehalte kleiner dan of gelijk aan 5 ppm).
2. Castingproces
Continu gieten: horizontaal of opwaarts continu gieten wordt gebruikt. Ingot-maten zijn meestal 20-50 mm dik en 100-300 mm breed.
Belangrijkste controles: koelsnelheid: de vormwatertemperatuur wordt gehandhaafd op 20-30 graden en de gietsnelheid wordt gehandhaafd op 0,5-2 m/min om te zorgen voor fijne ingotkorrels (gemiddelde korrelgrootte kleiner dan of gelijk aan 50 μm) en de afwezigheid van krimpholten of luchtgaten. Ingot Anllering: Homogenisatie gloeien wordt onmiddellijk na het gieten uitgevoerd (temperatuur 550-650 graden, vasthouden gedurende 2-4 uur) om dendritische segregatie te elimineren en de verwerkbaarheid van hete rollen te verbeteren.
II. Plastic verwerking: multi-pass rollen bereikt een hoge precisie
(I) Hot rollen
-Purpose: rol de ingot in een strook met een dikte van 3-10 mm, spreek de gietstructuur op en verhoog de dichtheid.
-Process-parameters: verwarmingstemperatuur is 650-800 graden (daalt met toenemend kopergehalte, bijv. 750 graden voor H65 en 850 graden voor H80), met een wachttijd van 1-2 uur. Rollen wordt uitgevoerd met behulp van een 4-roll warmrolfabriek met een totale vermindering van 60%-80%, en een enkele reductie van minder dan of gelijk aan 25%om kraken te voorkomen. Post-rollende koeling wordt uitgevoerd door lucht- of waterkoeling tot kamertemperatuur, waarbij de dikte van de oppervlakteoxide-schaal wordt geregeld tot minder dan of gelijk aan 5μm. (Ii) koud rollen
-Core proces: multi-pass koude rollen bereikt de diktevermindering (van 3 mm tot 0,05-1,5 mm) en prestatiecontrole, waarvoor een zeer nauwkeurige rolmolen en spanningscontrolesysteem nodig is.


-Key -technologieën:
1. Molentype:
-Medium-dikke strook (groter dan of gelijk aan 0,3 mm): gebruikt een 4-hoge omkeermolen met een rolverhouding (werkrol/back-uprol) van 1: 3-1: 5 en een rollende krachtcontrole van ± 1%.
-Ultra-dunne strip (<0.3mm): Utilizes a 12- or 20-high Sendzimir mill (such as the Sendzimir mill), achieving a minimum rolling thickness of 0.01mm and a thickness tolerance of ±1%.
2. Rolproces:
-Pass-reductie: initiële passen zijn 15%-25%, met daaropvolgende precisie-rollen die kleiner zijn dan of gelijk aan 10%om overmatige werkharden te voorkomen . - Rollingolie Smering: gebruik lage viscositeit minerale olie (kinematische viscositeit 4-8 mm²/s) of synthetische osterolie. Controleer de temperatuur van de rollende olietemperatuur op 30-50 graden en zorg ervoor dat een oppervlakteruwheid RA kleiner is dan of gelijk aan 0,8 μm.
-Spanningscontrole: post-spanning / pre-spanning=1.1-1.3 om stripafwijking of zwaaien te voorkomen. Houd de dikte -uniformiteit binnen ± 0,5%.
Iii. Warmtebehandeling: dubbele controle van prestaties en precisie
1. Gemiddeld gloeien (herkristallisatie gloeien)
- Doel: elimineer koud rollend werkharden, herstel plasticiteit en bereid je voor op het daaropvolgende rollen.
-Proces: temperatuur: 500-650 graden (580 graden voor H65 messing bijvoorbeeld), houdtijd: 30-120 minuten, toenemende met toenemende dikte.
-Uitrusting: gebruik een continue gloeiende oven (zoals een rollerharth-oven) met een stikstofatmosfeer (zuurstofgehalte kleiner dan of gelijk aan 10 ppm) om oxidatieve dezincificatie te voorkomen . - Doel: korrelgrootte gecontroleerd in ASTM Grade 6-8 (gemiddelde korrelgrootte 20-40μm), hardheid gereduceerd tot HV80-120.
2. Voltooi gloeien (stressverlichting gloeien)
- Doel: elimineer restspanning, stabiliseer dimensies en pas mechanische eigenschappen aan (zoals hardheid en treksterkte).
-Proces: temperatuur: 200-300 graden gedurende 1-2 uur. Geschikt voor producten die een zekere mate van sterkte vereisen (zoals elastische componenten). Als alternatief wordt het gloeien van lage temperatuur (150-200 graden) gebruikt om stress te verlichten zonder de werkhardende toestand te wijzigen. Geschikt voor toepassingen die een hoge hardheid vereisen (zoals snijstrip).
IV. Oppervlaktebehandeling en precisiebewerking
1. Beitsen en ontkalen
-Gebruik een mengsel van zwavelzuur en zoutzuur (concentratie van 5% -10%, 50-70 graden) of elektrolytisch beitsen om schaal te verwijderen die wordt geproduceerd tijdens warm/koud rollen en zorgen voor oppervlakte-reinheid (ijzergehalte kleiner dan of gelijk aan 50 ppm).
- Neutraliseer na het beitsen met een natriumcarbonaatoplossing van 5% en reinig de strook ultrasoon om te voorkomen dat zure residu de strook corrodeert.
2. Oppervlakteafwerking
-Pass-milling: gebruik een lage vermindering van 0,5% -2% om de gladheid van het oppervlak te verbeteren (RA kleiner dan of gelijk aan 0,4 μm) en dimensionale nauwkeurigheid.
- Plating: nikkelplating, tinplating of anti-rust olieblot worden zoals nodig gebruikt. De koperen strip voor elektronische connectoren wordt bijvoorbeeld vaak nikkeld (dikte 1-3μm) om de geleidbaarheid en oxidatieresistentie te verbeteren . 3. Precisie Snijling en rechtstreeks
-Slitting: cirkelvormige scharen of lasersnijdmachines worden gebruikt, waarbij de breedte -nauwkeurigheid wordt geregeld binnen ± 0,05 mm (smalle strips) of ± 0,1 mm (brede strips), en randbramen kleiner dan of gelijk aan 0,01 mm.
-Straighting: een multi-roll jurtering-machine (15-21 rollers) elimineert golvende en camber, waarbij een rechtheid van minder dan of gelijk is aan 1 mm/m, zodat de strip-vlakheid voldoet aan de vereisten van geautomatiseerde stempelsapparatuur.
V. Kwaliteitsinspectie en controle
1. Dimensionale nauwkeurigheidsinspectie
-Dickness: -Ray -diktemeter of laserdikte -meter, nauwkeurigheid van ± 0,5 μm.
-Breedte: visueel inspectiesysteem (CCD -camera), nauwkeurigheid van ± 0,02 mm.
-Straightness: spanningstype rechtheidstester, resolutie van 0,1i eenheid (I Unit=10^-5 relatieve verlenging binnen 1m lengte).
2. Mechanische eigenschappen testen
-Hardness: Vickers Hardness Tester (laad 1-5 kg), nauwkeurigheid van ± 5HV . - Treksterkte/verlenging: Micro-trekmachine (specimenbreedte 5-10 mm), testnauwkeurigheid ± 2%.
3. Inspectie van de oppervlaktekwaliteit
-Visuele inspectie: lichtintensiteit groter dan of gelijk aan 1000 lux, inspecteer op defecten zoals krassen, kuilen en kleurverschuiving (maximale defectgrootte kleiner dan of gelijk aan 0,05 mm).
-Scanning Elektronenmicroscoop (SEM): analyseer de oppervlaktemicrostructuur om de afwezigheid van rollende scheuren of resterende oxidefilm te waarborgen.
Het bedrijf heeft een cluster van toonaangevende productielijnen voor koperverwerking in China, waaronder:
Duits geïmporteerde precisie koperen buis productielijn (jaarlijkse output van 30.000 ton)
Japanse technologie koperfolie Rolling Line (dunste tot 6 μm)
Volledig automatische koperen balk continue extrusielijn
Intelligent koperen blad en stripafwerkingsmolenunit
Digitaliseerde controle en beheer van het hele productieproces wordt gerealiseerd via MES -systeem, en de dimensionale nauwkeurigheid van de producten kan ± 0,01 mm bereiken.